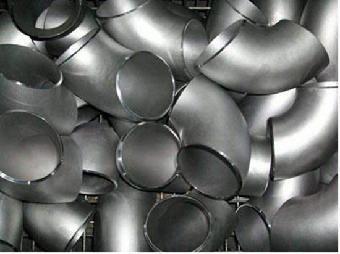
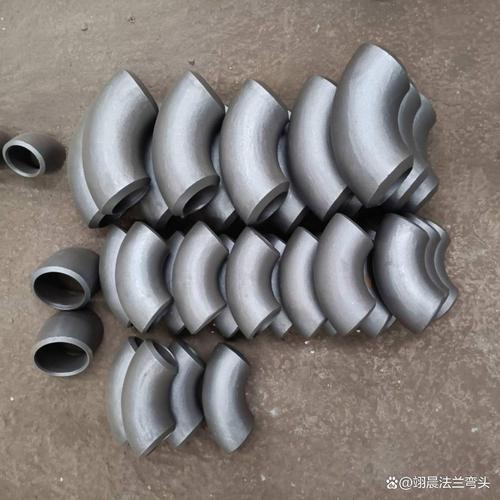
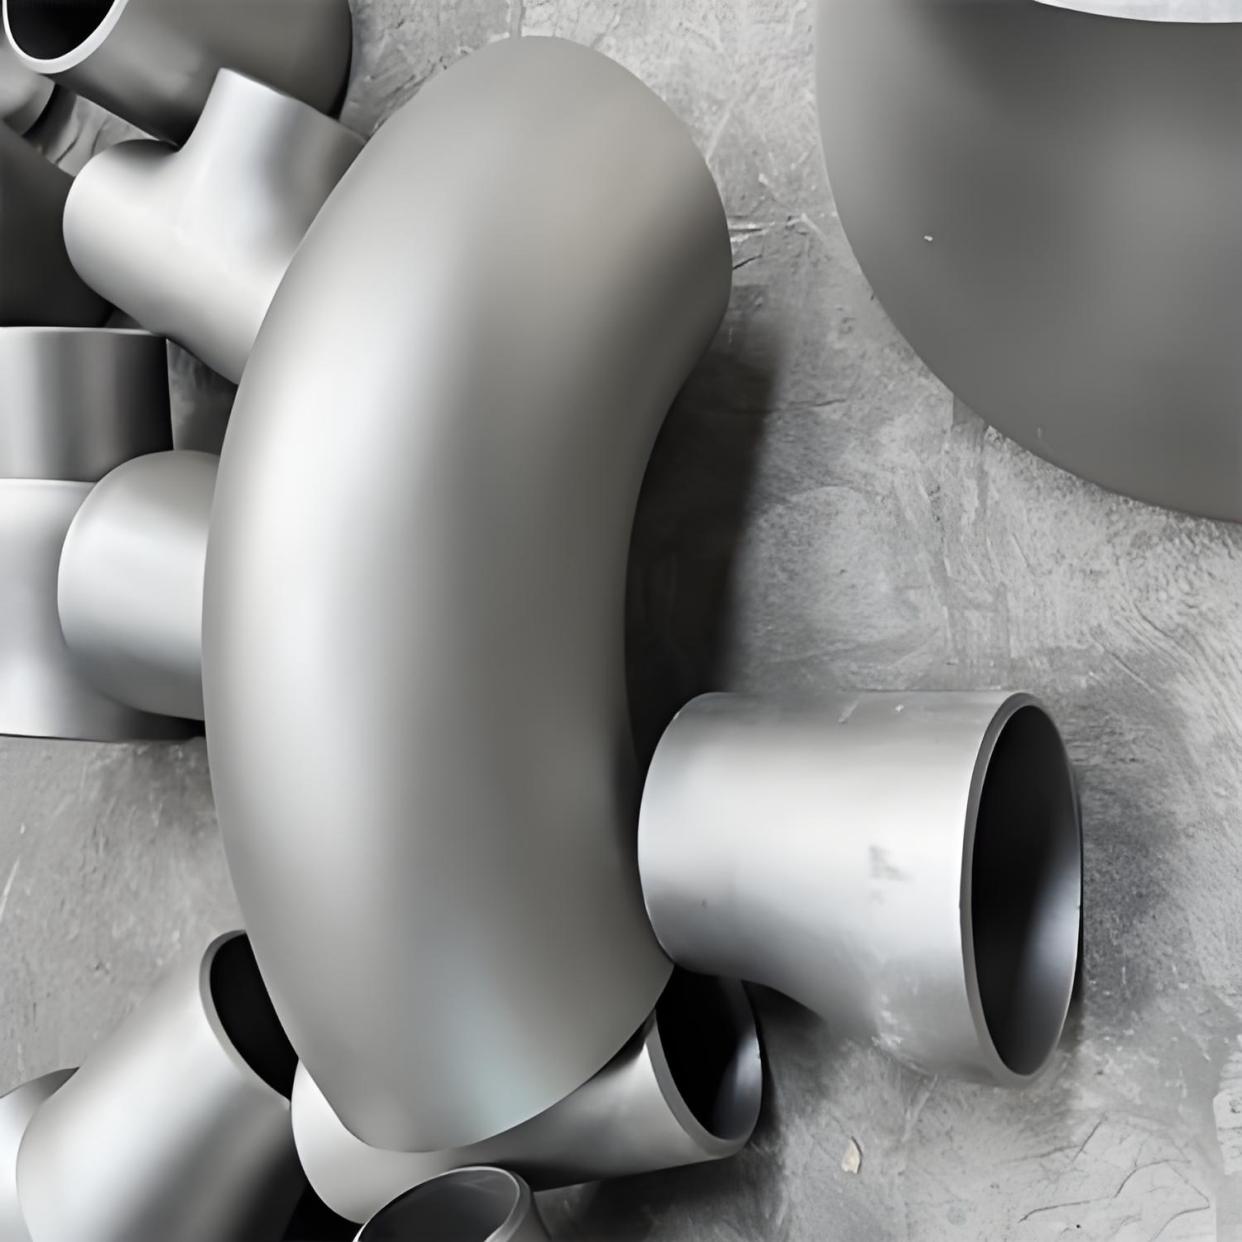
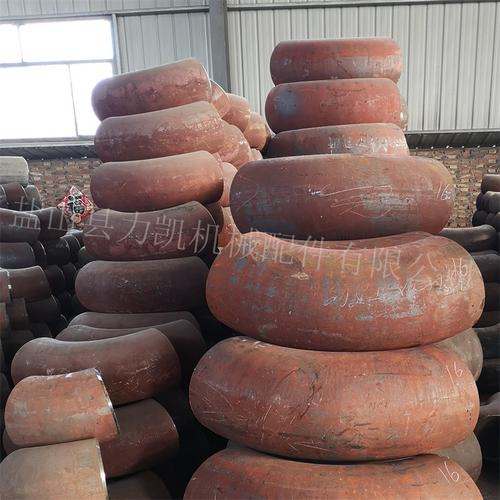
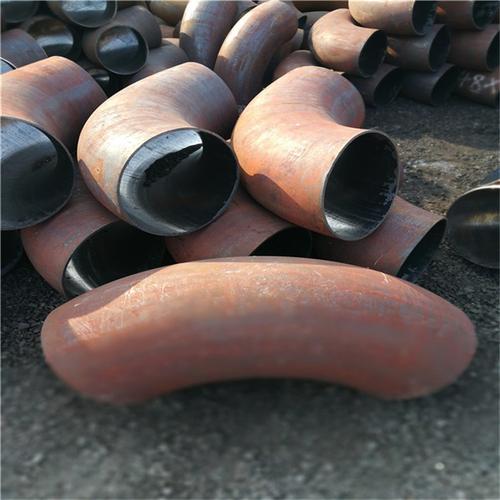
在石油、化工、电力、天然气等工业管道系统中,弯头作为改变管路方向的关键连接件,其质量直接关系到整个系统的安全运行。其中,符合国家标准(国标)的对焊弯头,尤其是推制无缝弯头和高压厚壁弯头,对生产厂家的工艺能力提出了极高要求。本文将深入解析这三类弯头的生产要点与选型准则。\n\n### 一、 国标对焊弯头:质量的基准线\n\n“国标”即中国国家标准,如GB/T 12459《钢制对焊无缝管件》和GB/T 13401《钢板制对焊管件》等,是衡量弯头是否合格的最低门槛。国标对焊弯头的生产必须严格遵循以下核心指标:\n\n1. 尺寸公差:包括弯曲半径(常用1.5D、1D,长半径和短半径)、端部外径、壁厚、角度偏差(如90°、45°、180°),这些直接影响焊接装配和流体阻力。\n2. 化学成分与力学性能:根据材质(如碳钢、合金钢、不锈钢),其C、Mn、Si、P、S等元素含量以及抗拉强度、屈服强度、延伸率、冲击功等需达标。\n3. 无损检测:必须进行射线或超声波探伤,确保内部无裂纹、夹渣、未熔合等缺陷。\n4. 表面质量:不允许有结疤、折叠、重皮等影响强度的缺陷。\n\n正规的国标对焊弯头生产厂家会提供完整的质保书和第三方检测报告,这是用户验收的底线依据。\n\n### 二、 推制无缝弯头:主流工艺与甄别要点\n\n推制(又称热推)是生产无缝弯头最普遍、最成熟的工艺。其原理是将管坯加热后,在推制机的作用下,由芯棒控制内径,通过扩径和弯曲变形得到弯头。生产的推制无缝弯头具有以下优势:\n\n- 组织致密:金属流线连续,纤维方向与弯曲方向一致,抗应力腐蚀性能好。\n- 壁厚均匀:通过精确控制加热温度和推制速度,可保证背部减薄量与大半径处增厚量互补。\n>> 注意误区:推制过程中外弧壁厚会略微变薄,内弧增厚,因此购买时务必检查“背弧测厚”. 根据要求,国标允许一定减薄率(如不超过12.5%),但对高压厚壁弯头应控制在更严范围内。\n\n一家优秀的可推制无缝弯头的国标对焊生产厂家应具备:φ32mm~φ1220mm的加工能力,连续的推制机台设,先进的测温控温系统,以及去除内外毛刺的精细工序。用户在选择时,可考察厂家能否提供同一批号钢管且逐件检验的背弧厚度记录。\n\n### 三、 高压厚壁弯头:制造难点与特殊要求\n\n高压厚壁弯头常用于加氢装置、高压锅炉、合成氨及石油裂化设备,壁厚可从SCH80到XXS甚至更厚(如超过40mm)。这类弯头的制造打破了一般推制的局限,常常采用热压成形或锻制工艺,原因在于:\n\n1. 推制这么厚的管壁极易产生“壁厚不均症”,外弧严重减薄诱发爆裂- D。,热压成形合模头可使;环形\1性增;改善),则需要大**≥的千吨液压快速能力;2芯棒与管\-【体】【1同时大的所需1】.*),因此轧.\
国标对焊弯头生产厂家 推制无缝弯头与高压厚壁弯头的关键技术解析
更新时间:2026-10-28 07:13:38
如若转载,请注明出处:http://www.hbcygdzz.com/product/39.html
PRODUCT
产品列表